新科技款-半导体晶圆扩膜机
半导体晶圆扩膜机(Wafer Expander / Wafer Film Expander)
别名:扩晶机、扩片机;后道封装划片后核心工艺设备,工序链:晶圆贴膜→晶圆划片(Dicing)→扩膜→固晶 / 拾片 / 芯片分选。 核心目的:划片后晶圆已经被切割成独立晶粒,仅靠胶膜连接;通过径向均匀拉伸划片膜,把晶粒切割道间隙拉开,避免晶粒碰撞崩边、碎片,便于吸嘴拾取芯片。
一、整机核心机构组成
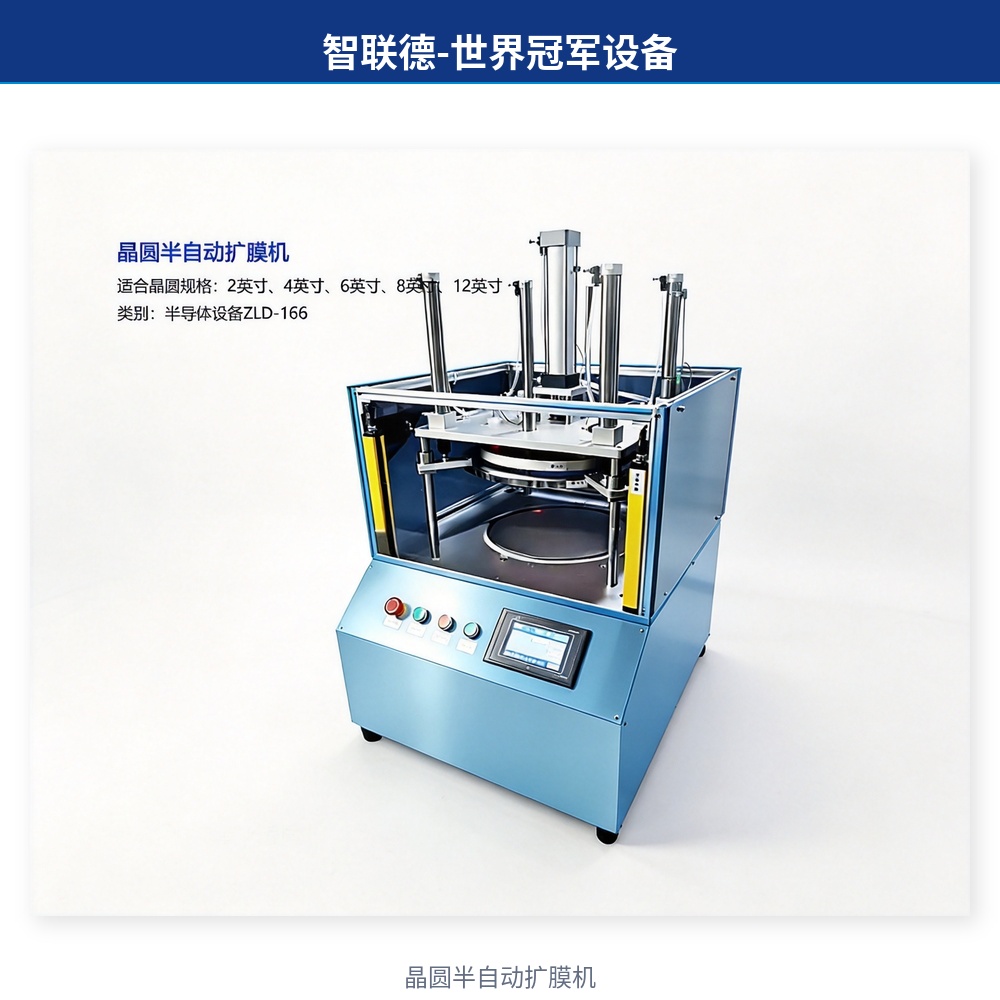

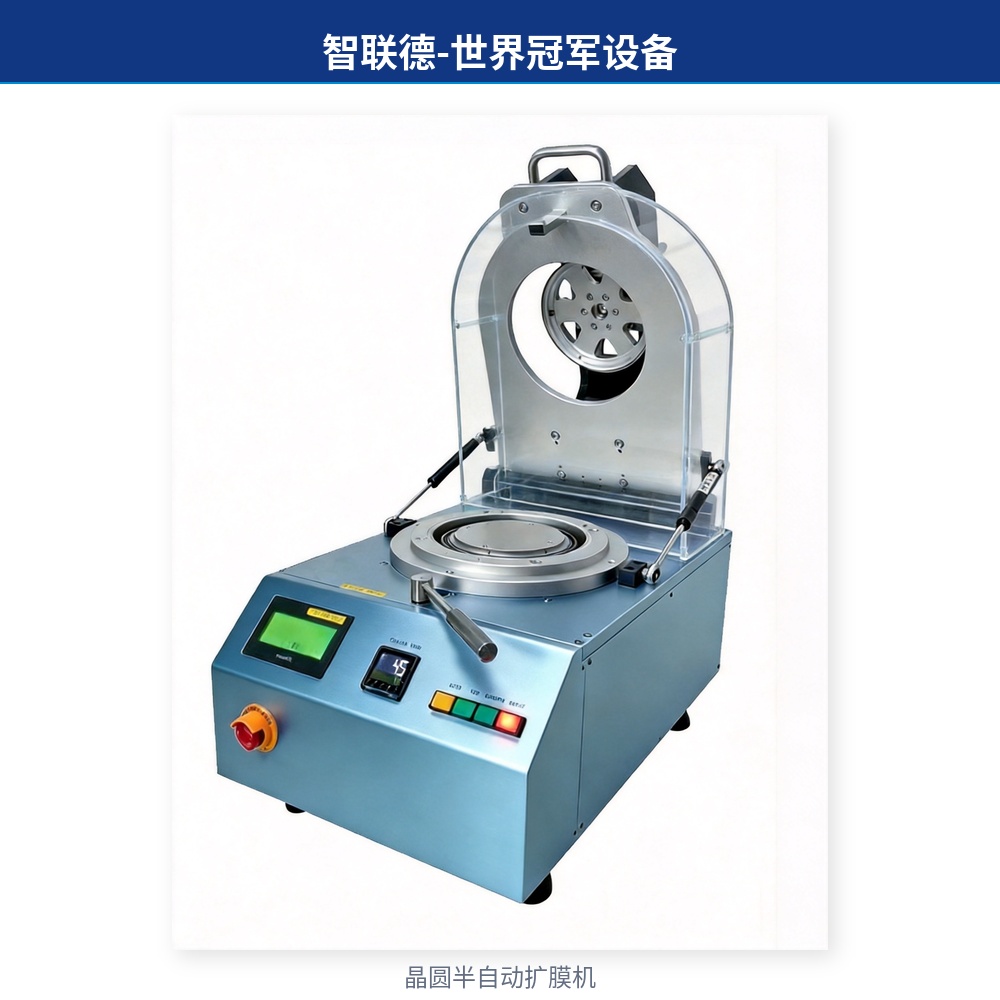
1. 执行机构
1)加热工作盘(Chuck) 陶瓷 / 铝合金基材,特氟龙防静电涂层;承载晶圆 + 内环,提供恒温,提升胶膜塑性,降低拉伸应力,防止破膜回弹;温度区间:室温‑80℃,高配可达 120‑150℃。 2)Z 轴顶升驱动单元
- 气缸款:成本低,速度不可精细调节,适合 4‑8 寸、厚晶圆;冲击大,薄晶圆慎用。
- 伺服电机款(主流):S 曲线加减速,高度、上升速度、保压时间可编程;重复定位精度 ±0.01mm;薄晶圆、12 寸晶圆优先选用伺服机型。 3)子母扩晶环夹具(Inner‑Outer Ring)
- 内环(Inner ring):支撑晶圆膜,向上顶升实现拉伸;
- 外环(Outer ring):压紧胶膜外圈,固定膜边界,拉伸时外圈不滑移;
环的倒角、平面度直接决定扩膜均匀性;有金属钢环、塑胶环两种,不同尺寸晶圆必须匹配对应环具。 4)压合翻盖机构 气动翻盖,下压将外环压紧在胶膜外圈;带锁扣,防止拉伸过程框架松动移位。 5)环切机构(选配) 圆周旋转切刀,扩膜完成后,切除胶膜外圈多余废料,防止多余胶膜卷边;分机械旋转刀、热切两种。 6)包边固膜机构(选配,解决回弹关键部件) 扩膜到位后,把拉伸后的胶膜边缘包覆压紧在外环侧壁,锁住胶膜形变,抑制胶膜弹性回缩,显著改善扩膜后间隙缩小问题。
2. 控制与电气气路
- PLC+7 寸触摸屏,多组工艺配方存储,可保存不同膜、不同晶粒尺寸参数;
- 气源处理单元:调压、过滤,标准工作气压 0.5‑0.8MPa;
- 安全单元:安全光栅、急停、压力报警、温度超限报警;
- 全自动机型增加:晶圆传片机械手、卡匣上下料、条码读取、CCD 视觉检测、SECS/GEM 产线通讯接口。
二、完整工艺动作流程(半自动机型标准流程)
- 开机预热:设备上电通气,加热盘升温至工艺设定温度(UV 膜常用 50‑60℃,蓝膜 40‑55℃)。
- 装料:打开翻盖,将划片完成、贴好划片膜的晶圆放置内环上,晶粒朝上;将外环放置压盖内。
- 闭合翻盖锁紧,压环下压压紧胶膜外圈,胶膜外圈被完全固定,不可滑动。
- Z 轴顶升:工作台带动内环匀速向上顶起,胶膜被径向向外拉伸,晶粒之间切割道间隙逐步扩大。
- 保压延时:到达设定扩膜高度,工作台保持高度停留数秒,释放胶膜内部应力,减少回弹。
- 选配环切:旋转刀将外圈多余胶膜切除。
- Z 轴下降复位;开盖,取出装好子母环的扩膜完成晶圆,流转至固晶 / 拾片工序。
关键逻辑:外圈被外环锁死不动,中间内环向上顶,胶膜只发生径向拉伸,而不是横向拉扯,保证晶粒各个方向间距均匀。
三、设备分类对比
表格
| 机型 | 驱动方式 | 上下料 | 产能 | 适用场景 | 核心优缺点 |
|---|---|---|---|---|---|
| 手动扩膜机 | 气缸手动操作 | 完全人工 | 15‑25 片 / 小时 | 实验室、研发打样、小批量;2‑8 寸 | 价格低,占地小;一致性差,依赖操作人员手法,不适合 12 寸薄晶圆 |
| 半自动扩膜机(市场主流) | 伺服 / 气缸;PLC 配方控制 | 人工装卸晶圆环,一键执行扩膜程序 | 30‑60 片 / 小时 | 中小批量生产,4‑12 寸通用 | 性价比高;高度、速度、温度可调;可配环切、包边;国内封装厂最常用机型 |
| 全自动扩膜机 | 伺服多轴,机械手自动流转 | 卡匣自动上下料,自动换环,CCD 检测 | 80‑150 片 / 小时 | 8/12 寸大规模 Fab、封测厂量产线 | 对接 MES,消除人为误差;整机体积大,造价高 |
四、详细技术规格表
表格
| 参数项目 | 常规范围 | 备注 |
|---|---|---|
| 适配晶圆尺寸 | 2/4/6/8/12 英寸 | 需要更换对应规格子母环工装 |
| 适配划片膜类型 | UV 划片膜、蓝膜、白 PET 膜 | 膜厚 0.05‑0.2mm;UV 膜对温度更敏感 |
| 扩膜高度 | 10‑70mm 可调 | 高度决定晶粒最终间距,并非越高越好 |
| Z 轴重复定位精度 | ±0.01mm(伺服机型);±0.2mm(气缸机型) | 薄晶圆优先伺服 |
| 工作台加热温度 | 室温‑80℃;可选高配至 120‑150℃ | UV 膜建议 50‑60℃;蓝膜 40‑55℃ |
| 保压时间 | 0‑60s 可设定 | 抑制回弹核心参数 |
| 供电 | AC220V 50‑60Hz | 整机功率:300‑600W |
| 工作气源 | 0.5‑0.8MPa,干燥压缩空气 | 气源需过滤除水油 |
| 控制 | PLC + 触摸屏,≥20 组配方存储 | 可存储不同产品工艺参数 |
| 选配功能 | 自动环切、包边防回弹、防静电、安全光栅、SECS/GEM 通讯、CCD 间隙检测 | 包边对改善回弹效果显著 |
| 整机重量 | 40‑70kg(半自动);全自动>200kg |
五、工艺原理详解
划片膜属于高分子弹性薄膜,在外圈被外环完全固定约束条件下,内环向上顶升,胶膜只发生径向延展,X、Y 方向晶粒切割道同步变大。 加热的作用:提升高分子膜延展性,降低拉伸需要的应力,同样扩膜高度下,破膜概率大幅下降;同时拉伸后保压一段时间,释放膜内部残余应力,减少后续回弹收缩。
重要:扩膜高度≠晶粒间距;不同品牌膜的拉伸率不一样,同高度得到的晶粒间隙会不同,需要结合实际膜料做工艺验证。
六、典型工艺不良、根因与解决方案
表格
| 不良现象 | 根因分析 | 改善对策 |
|---|---|---|
| 局部破膜 | 1. 子母环边缘毛刺倒角不良;2. 拉伸速度过快冲击;3.UV 膜温度不足延展性差;4. 工装尺寸不匹配;5. 晶圆边缘崩片划伤胶膜 | 1. 检查、打磨环倒角;2. 降低上升速度,伺服开启 S 曲线;3. 提升预热温度;4. 严格匹配对应尺寸工装;5. 来料检查晶圆边缘状态 |
| 晶粒间隙不均匀,一边大一边小 | 1. 晶圆 / 子母环定位偏移;2. 外环压合压力不均;3. 子母环变形平面度差;4.Z 轴工作台垂直度偏差 | 1. 确认定位销到位;2. 检查压环气缸压力;3. 定期校验、更换变形扩晶环;4. 校准 Z 轴垂直度 |
| 扩膜后回弹,晶粒间距快速缩小 | 1. 保压时间不足;2. 加热温度偏低;3. 扩膜高度超过胶膜极限拉伸率;4. 未启用包边机构 | 1. 增加保压停留时间;2. 适度提高加热温度;3. 降低扩膜高度;4. 开启包边固膜功能 |
| 薄晶圆裂片(厚度<150μm) | 气缸冲击式扩张;压环压力过大;速度突变冲击 | 选用伺服机型;启用 S 曲线加减速;降低压合压力,降低拉伸速度 |
| 晶粒飞片、芯片脱落 | 胶膜粘性不足;拉伸速度过猛;UV 膜未做 UV 照射减粘;温度过高胶失效 | 核对膜料型号;放缓拉伸速度;UV 膜扩膜前完成 UV 照射;降低加热盘温度 |
| 中心拉伸过大,四周拉伸不足 | 传统顶升扩膜固有特性,大尺寸 Mini‑LED 更明显 | 降低总扩膜高度;分段慢速拉伸;选用带均匀拉伸优化的工装 |
七、选型要点
- 晶圆尺寸:确认最大加工晶圆,12 寸优先伺服机型,不建议气缸机型;
- 晶圆厚度:薄晶圆(<200μm)必须伺服驱动,避免气缸冲击裂片;
- 使用膜料:UV 膜对温度敏感,设备温控精度要足够;蓝膜温度不宜过高;
- 是否需要解决回弹:批量生产强烈建议选配包边固膜机构;
- 产能需求:研发打样选手动;中小批量半自动;8/12 寸大规模产线选全自动;
- 工装兼容性:确认现有子母环规格与设备压合机构匹配。
八、中英术语对照表
表格
| 中文 | 英文 |
|---|---|
| 晶圆扩膜机 | Wafer Expander / Wafer Film Expander |
| 扩晶内环 | Inner Expanding Ring |
| 扩晶外环 | Outer Expanding Ring |
| 扩晶子母环 | Inner‑Outer Expander Hoop |
| 扩膜高度 | Expansion Height |
| 保压时间 | Hold Time |
| 划片 UV 膜 | UV Dicing Tape |
| 蓝膜 | Blue Dicing Tape |
| 环切机构 | Circular Cutter |
| 包边固膜 | Tape Bezel Clamping |
| 加热工作台 | Heated Chuck |
2026年9月4日 17:08
ꄘ浏览量:0